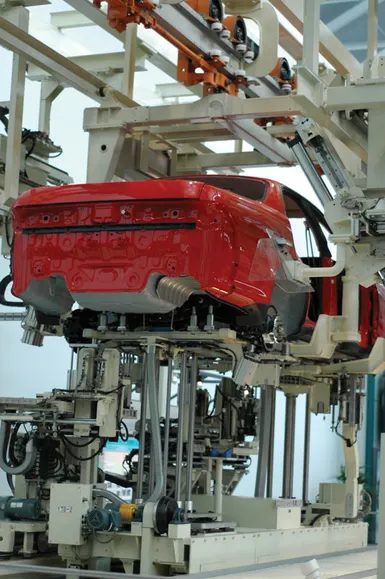
Een auto die van de lopende band rolt, is het resultaat van een complex productiesysteem. Het gaat niet alleen om het lassen van metaal; Het is een gestructureerde methode om grondstoffen om te zetten in eindproducten of diensten. Productie is in wezen een veranderingsproces. Het vergt input en verandert het in iets nuttigs.
De ingrediënten van deze verandering zijn in alle sectoren hetzelfde. Economen noemen deze inputfactoren van de productie: land, arbeid en kapitaal. Productiemanagers verdelen deze vaak verder in de ‘vijf M’s’: mensen, machines, methoden, materialen en geld. Of u nu een auto bouwt of een verzekeringsclaim afhandelt, deze elementen zijn nodig om te kunnen functioneren.
Stroom van materialen en informatie
Het productiesysteem wordt gedefinieerd door beweging. Er zijn twee verschillende soorten stromen die moeten worden gecontroleerd. Ten eerste is er de fysieke stroom. Grondstoffen doorlopen tussenstadia (onderhanden werk) totdat ze eindproducten worden. Ten tweede is er de informatiestroom. Papierwerk, informatie en digitale documenten worden samen met fysieke goederen vervoerd.
Beide hebben harde grenzen. De fysieke capaciteit van de fabrieksvloer beperkt hoeveel producten er kunnen worden vervaardigd. Het gegevensverwerkingskanaal heeft zijn eigen bandbreedte. Als de data achterblijven bij de fysieke goederen, stort het systeem in. Het beheren van deze stroom is de primaire verantwoordelijkheid van productiemanagers. Ze moeten het systeem plannen en controleren om ervoor te zorgen dat de resultaten zijn zoals verwacht.
Capaciteit is de primaire beperking, maar kwaliteit fungeert als secundaire beperking. Kwaliteit is geen vaag ideaal. Het wordt gemeten aan de hand van objectieve maatstaven. Deze omvatten uiterlijk, prestaties, duurzaamheid en onderhoudsgemak. Dit omvat ook tijdigheid van levering, kosten en nauwkeurigheid van documentatie. Een systeem dat goederen te langzaam of slecht gespecificeerd produceert, is een mislukt systeem, ongeacht de hoeveelheid.
Batchsysteem uitgelegd
Niet alle goederen worden op dezelfde manier gecreëerd. Er zijn drie hoofdtypen productiesystemen: batch-, continue- en projectproductiesystemen. Het batchsysteem kenmerkt zich door zijn flexibiliteit.
In een batchproductiesysteem verwerkt universele apparatuur kleine productiehoeveelheden. De specificaties van elke batch kunnen aanzienlijk verschillen van de volgende. Een bepaalde hoeveelheid product doorloopt als één groep een of meer stadia. Aan het einde van de cyclus wordt tegelijkertijd het volledige volume gecreëerd.
Deze aanpak verschilt van continue systemen waarbij de productie van identieke producten continu is. Batchsystemen lenen zich uitstekend voor variatie. Enkele van de meest voorkomende voorbeelden zijn gespecialiseerde werktuigmachines, zware bouwmachines, speciale chemicaliën en bewerkte voedingsmiddelen. De logica strekt zich ook uit tot diensten. De schadeafhandeling bij een grote verzekeringsmaatschappij verloopt vaak volgens een batchmodel. Omdat dit zich richt op specifieke opdrachten of orders, worden batchsystemen vaak jobshops genoemd.
“Batchproductiesystemen worden vaak jobshops genoemd.”
Waarom flexibiliteit belangrijk is
De systeemkeuze is afhankelijk van het product. Als je duizenden identieke widgets nodig hebt, is een doorlopende lijn efficiënt. Maar wanneer de markt om variatie vraagt, biedt batchproductie uitkomst. Hierdoor kunnen fabrikanten schakelen tussen verschillende specificaties zonder dat ze de hele faciliteit voor elke afzonderlijke eenheid opnieuw hoeven in te richten.
Deze flexibiliteit brengt echter nadelen met zich mee. Het verplaatsen van kavels door meerdere fases kan knelpunten opleveren. De informatiestroom moet nauwkeurig zijn om te kunnen volgen welk perceel zich waar bevindt. Kwaliteitscontrole wordt complexer als specificaties regelmatig veranderen. De manager moet een evenwicht vinden tussen snelheid, kosten en het vermogen om aan de verschillende behoeften van klanten te voldoen.
Het begrijpen van deze onderliggende mechanismen helpt verklaren waarom bepaalde industrieën werken zoals ze werken. Het is niet willekeurig. Het is een berekend antwoord op de beperkingen van middelen, capaciteit en kwaliteitsnormen. De auto op de lijn is slechts één mogelijk resultaat van een systeem dat is ontworpen voor stroom, efficiëntie en specifieke structurele vereisten.
Mechanica van een continu productiesysteem
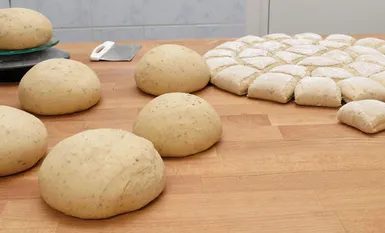
Je kunt de bakkerij zien, misschien zelfs het deeg dat in bulkcontainers rijst. Ziet er organisch uit. Chaotisch. Maar in de productiewereld is deze organische puinhoop tot iets rigide getemd. Iets voorspelbaars. Dit is het hart van een continu productiesysteem.
Stel je een lopende band voor. Niet de romantische versie van een Charlie Chaplin-film, maar een moderne, snelle realiteit. Voorwerpen stoppen niet. Ze stromen. Stap voor stap. Operatie na operatie. Het doel is niet alleen maar dingen doen; Het gaat erom meer dingen sneller en met minder verspilling te doen.
Volume is hier koning.
Wanneer u een enorme doorvoer verplaatst, kunt u zich geen inefficiëntie veroorloven. U hebt apparatuur nodig die speciaal voor deze weegschaal is ontworpen. U hebt methoden nodig die de kosten zonder compromissen verlagen. Resultaat? Lagere productiekosten. Dat is de prijs. En dat is de reden waarom bedrijven deze systemen in de eerste plaats bouwen.
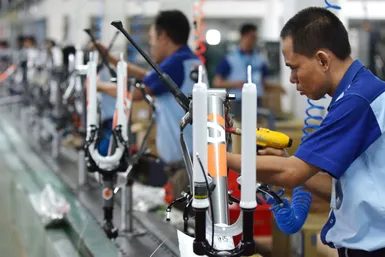
Werknemers in deze omgevingen bouwen geen hele auto. Ze zetten een televisie niet helemaal opnieuw in elkaar. Je werkt met kleine onderdelen. Repetitieve taken. Snel onder de knie. Efficiënt uitgevoerd. Het is een arbeidsverdeling die tot het logische uiterste is doorgevoerd. Je wordt een knooppunt in het netwerk. Een paar handen die een bepaalde beweging uitvoeren.
Voorbeelden zijn overal in je leven te vinden:
* Automotoren
* Afgewerkte auto’s
* Televisies
Wasmachines
Persoonlijke computers
Dit zijn niet zomaar producten. Ze zijn het resultaat van een continu productiesysteem.
Je hoort ze misschien ook wel assemblagesystemen of assemblagelijnsystemen noemen. Zij vormen de ruggengraat van de massaproductie. En ze gaan nergens heen.
Efficiëntie is niet leuk om te hebben. Dit is de enige reden waarom het model werkt.
Maar er is een wisselwerking. Je wint snelheid en schaalgrootte. Je verliest flexibiliteit. Het systeem is maar voor één ding gebouwd. Doe het goed. Doe het herhaaldelijk. Probeer het niet halverwege de regel te veranderen. Het maakt de machine niet uit. Het proces maakt niet uit. Het beweegt gewoon.
Jij ook? Je houdt je eraan vast.
Wanneer systemen botsen
Productiemethoden worden zelden afzonderlijk gevonden. Ze bloeden in elkaar. Zie Productie van geïntegreerde schakelingen. Het is een hybride dier.
Ten eerste heb je batchverwerking. Duizenden microcircuits zijn geëtst op grote siliciumwafels. Dit gebeurt in fasen. Tientallen. Soms honderden. De wafels bewegen als een groep door de handschoen.
Dan vindt de verschuiving plaats. De circuits zijn in blokjes gesneden. Gescheiden. Elke kleine chip – slechts een paar millimeter breed – is van zijn buren gescheurd. Nu komt het tot een continue stroomlijn. Hier worden de afzonderlijke componenten gesoldeerd, getest en geassembleerd tot een kant-en-klaar elektronisch apparaat. Batch ontmoet continu. Chaos ontmoet orde.
De one shot-paradox
Er is een derde manier. Projectsysteem. Ook wel “one-shot” -productie genoemd.
Dit gaat niet over volume. Het gaat om singulariteit. Je bouwt een schip. Wolkenkrabber. Vliegtuigprototype. Een gigantische supercomputer. Deze dingen herhalen zich niet. Ze bestaan ooit.
Hulpbronnen worden overal vandaan gehaald. Ingenieurs, staal, beton, code. Ze komen samen op één locatie voor één doel. Dan lossen ze op.
Dit leidt tot een managementnachtmerrie. Je kunt niet vertrouwen op de efficiëntie van herhaling. Er is geen leercurve om de fouten glad te strijken. Er is geen tweede batch die de eerste kan repareren.
Hoe voorkom je dat de kosten de stratosfeer in schieten? Er ontstonden gespecialiseerde methoden. Niet van de fabrieksvloer, maar vanuit de projectmanagementtheorie. Kritieke padanalyse. Risicobuffering. Just-in-time logistiek, afgestemd op unieke beperkingen.
Het doel is insluiting. De unieke, onherhaalbare gebeurtenis binnen redelijke financiële grenzen houden. Het is een evenwichtsoefening. Eén verkeerde stap en de begroting lost op.
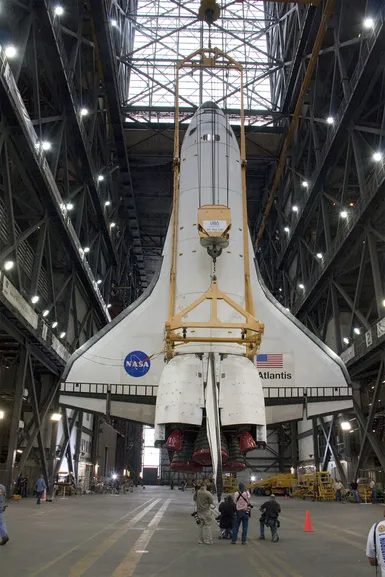
Binnen de laatste halte van de space shuttle
De sfeer in het Vehicle Assembly Building (VAB) van het Kennedy Space Center in Florida is vol mogelijkheden. De space shuttle Atlantis zweeft in de echoënde grote duisternis. Daar hing hij, alleen en kwetsbaar, wachtend op zijn laatste partner. Externe tank. Raketbooster met vaste brandstof. Deze componenten zullen snel op hun plaats klikken, waardoor de bundel metaal en brandstof verandert in een machine die is ontworpen om door de atmosfeer te slaan.
Dit is meer dan alleen een hangar. Het is een van de grootste gebouwen op aarde. Het is moeilijk om de omvang van de situatie te begrijpen, tenzij je naar de cijfers kijkt. De structuur kan ongeveer 3,7 miljoen kubieke meter lucht bevatten. Dit komt neer op ongeveer 130 miljoen kubieke voet vrije ruimte. Ter context: dat bedrag zou het grootste deel van het centrum van Manhattan hebben opgeslokt.
Waarom zoiets groots bouwen voor een space shuttle? De VAB werd oorspronkelijk gebouwd om de Apollo-Saturn V-raketten te assembleren. Dit zijn andere beesten, langer, zwaarder en gebouwd voor een ander en ambitieuzer tijdperk. De binnenkant van het gebouw moest breed genoeg zijn om plaats te bieden aan de vijf F-1-motoren die zich onderin de Saturn V bevinden. Ook moest het gebouw hoog genoeg zijn voor de derde trap van de S-IVB. Toen het Space Shuttle-programma begon, beseften ingenieurs dat ze nog steeds dezelfde infrastructuur konden gebruiken. De deur is ook groot genoeg. De kraan is sterk genoeg. De vloer is bestand tegen gewicht.
Maar het assembleren van de shuttle uit gebouwen die voor Apollo waren gebouwd, vereiste aanpassingen. Atlantis bevond zich niet op een mobiel lanceerplatform zoals de Saturn V. Het zou verticaal worden opgetild, horizontaal aan een externe tank worden bevestigd en naar het platform worden uitgerold. Dit proces verloopt langzaam. Opzettelijk. Alle bouten worden vastgedraaid volgens de instructies. Alle afdichtingen zijn getest.
De omvang van VAB is niet alleen een kwestie van ego. Het gaat over tolerantie. In kleinere ruimtes kunnen temperatuurschommelingen en wind de uitlijning van gevoelige componenten beïnvloeden. De lucht is er nog. De omgeving is onder controle. Je kunt wekenlang aan de orbiter werken zonder dat het gebouw zelf onder je voeten beweegt.
Ken Thornsley/NASA legde dit moment vast vóór de eindmontage. De shuttle wachtte alleen in het donker. Buiten drukt de vochtigheid uit Florida tegen de stalen muren. De lucht binnen was droog en koud. ‘Atlantis’ hangt daar en belooft beweging in een ruimte die is ontworpen voor rust.
Zelfs de grootste bouwwerken ter wereld lijken niet zo groot als je op de vleugel van de orbiter staat. Je kijkt neer op mensen die op mieren lijken. Je kijkt naar een plafond, het verdween in de schaduw. De schaal is verwarrend. Een herinnering dat ruimtevaart meer is dan technologie. Dit is waar technologie werd geboren.
VAB heeft tientallen space shuttles geobserveerd. Het heeft mislukkingen en triomfen gekend. Het markeerde het einde van een tijdperk. Maar nu hangt “Atlantis” in zijn buik en heeft zijn oorspronkelijke doel vervuld. Houdt gewicht vast. Het houdt het weer buiten. Het biedt de stilte die u nodig heeft voordat het lawaai begint.
“Een van de grootste gebouwen ter wereld, ongeveer 3,7 miljoen kubieke meter groot.”
Je hoeft je hier niet te haasten. De Rockets kunnen wachten. De sterren wachten. Het gebouw is sterk genoeg